车载支架与磁吸支架技术演进:2024年手机配件行业固定方式对比解析
2024年,手机配件市场的固定方式正经历一轮明显的技术分化。从早期简单的夹持式手机支架,到如今车载场景下磁吸方案的快速渗透,背后是材料工艺、磁路设计与用户场景需求的共同推动。据行业供应链反馈,磁吸类固定配件的出货占比在过去两年间已从不足15%攀升至约30%,而传统机械夹持方案则在车载支架与桌面支架两条产品线上各自演化出不同的技术路径。
夹持式方案的天花板与场景分化
机械夹持的核心矛盾在于「夹持力与取放便利性」的平衡。早期车载出风口支架多采用弹簧夹臂,夹持力依赖弹簧刚度,长期使用后弹簧疲劳导致夹持力衰减是常见客诉点。近两年中高端产品转向棘轮式单向锁止结构,通过齿牙啮合替代弹簧回位,夹持力衰减率可控制在5%以内。桌面场景则更强调单手取放,重力联动夹臂因此成为桌面支架的主流结构——手机放入后靠自重下压触发两侧夹臂收拢,取出即松。这类结构的工艺难点在于联动机构的阻尼一致性,模具精度不够会出现夹臂不同步、手机偏移的问题。
值得注意的是,夹持方案在自拍杆品类中仍是绝对主力。自拍杆需要远距离伸缩杆体带来的力矩,磁吸方案在长杆末端的抗扭表现尚不稳定,夹持式配合云台锁紧结构仍是更可靠的选择。

磁吸支架的磁路设计与工艺要点
磁吸支架的技术门槛并不在「有没有磁铁」,而在磁路布局。主流方案分两代:第一代采用整片环形磁铁,吸附力均匀但磁通利用率低;第二代转向多极海尔贝克阵列,将磁感线集中到单侧工作面,同等体积下吸附力可提升约40%,同时减少对手机内部指南针与NFC的干扰。这也是磁吸支架能在薄型化车充、桌面立式支架上快速铺开的关键。
工艺层面有几个容易被忽视的细节:
- 隔磁片厚度:0.3mm以下的隔磁片对磁通引导不足,0.5mm以上又会增加模组厚度,主流选择在0.3–0.4mm区间;
- 背胶耐温性:车载场景夏季仪表台温度可达70℃以上,普通亚克力胶易蠕变,需选用耐高温硅胶系背胶;
- 磁铁镀层:钕铁硼磁铁需做镍铜镍三层电镀,盐雾测试48小时以上才能应对南方潮湿环境。
这些参数直接决定了车载支架在颠簸路况下的可靠性,也是同规格产品价差拉大的原因之一。
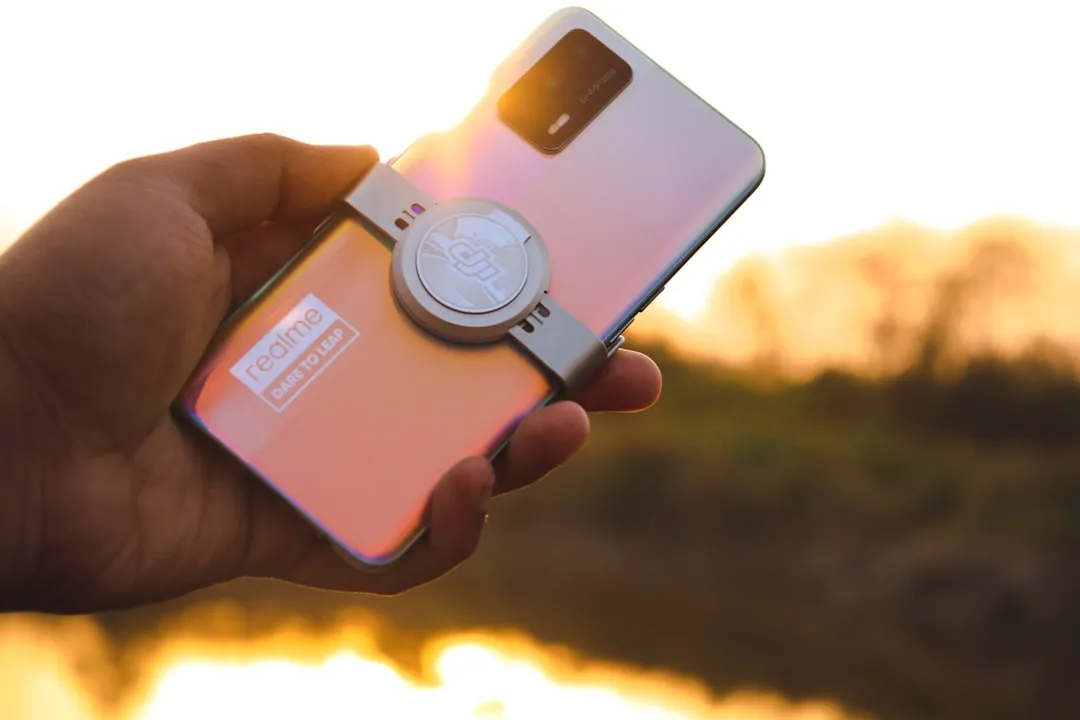
实践建议:按场景选固定方式
对普通用户而言,固定方式的选择应回到使用场景本身。车内中控台平整面优先考虑磁吸方案,取放效率高;出风口位置若叶片较薄,夹持式棘轮结构的兼容性更稳。桌面办公场景,立式磁吸支架配合无线充电模组可减少插拔动作,但需确认手机是否内置磁环或使用引磁片。户外自拍与直播仍建议夹持式自拍杆,云台锁紧结构的抗风力矩表现更可控。采购端则建议关注磁吸模组的磁通密度参数与夹持结构的疲劳测试报告,而非仅看外观与价格。
固定方式的技术演进不会走向单一方案通吃。夹持结构在力矩承载与兼容性上仍有不可替代性,磁吸方案则在快取快放与薄型化上持续挤压传统结构的地盘。两条路线的并行演化,恰恰是手机支架品类走向场景精细化的信号。广州有点像科技有限公司持续关注固定结构与磁路工艺的供应链变化,为行业客户提供配件方案的技术参考与产品落地支持。